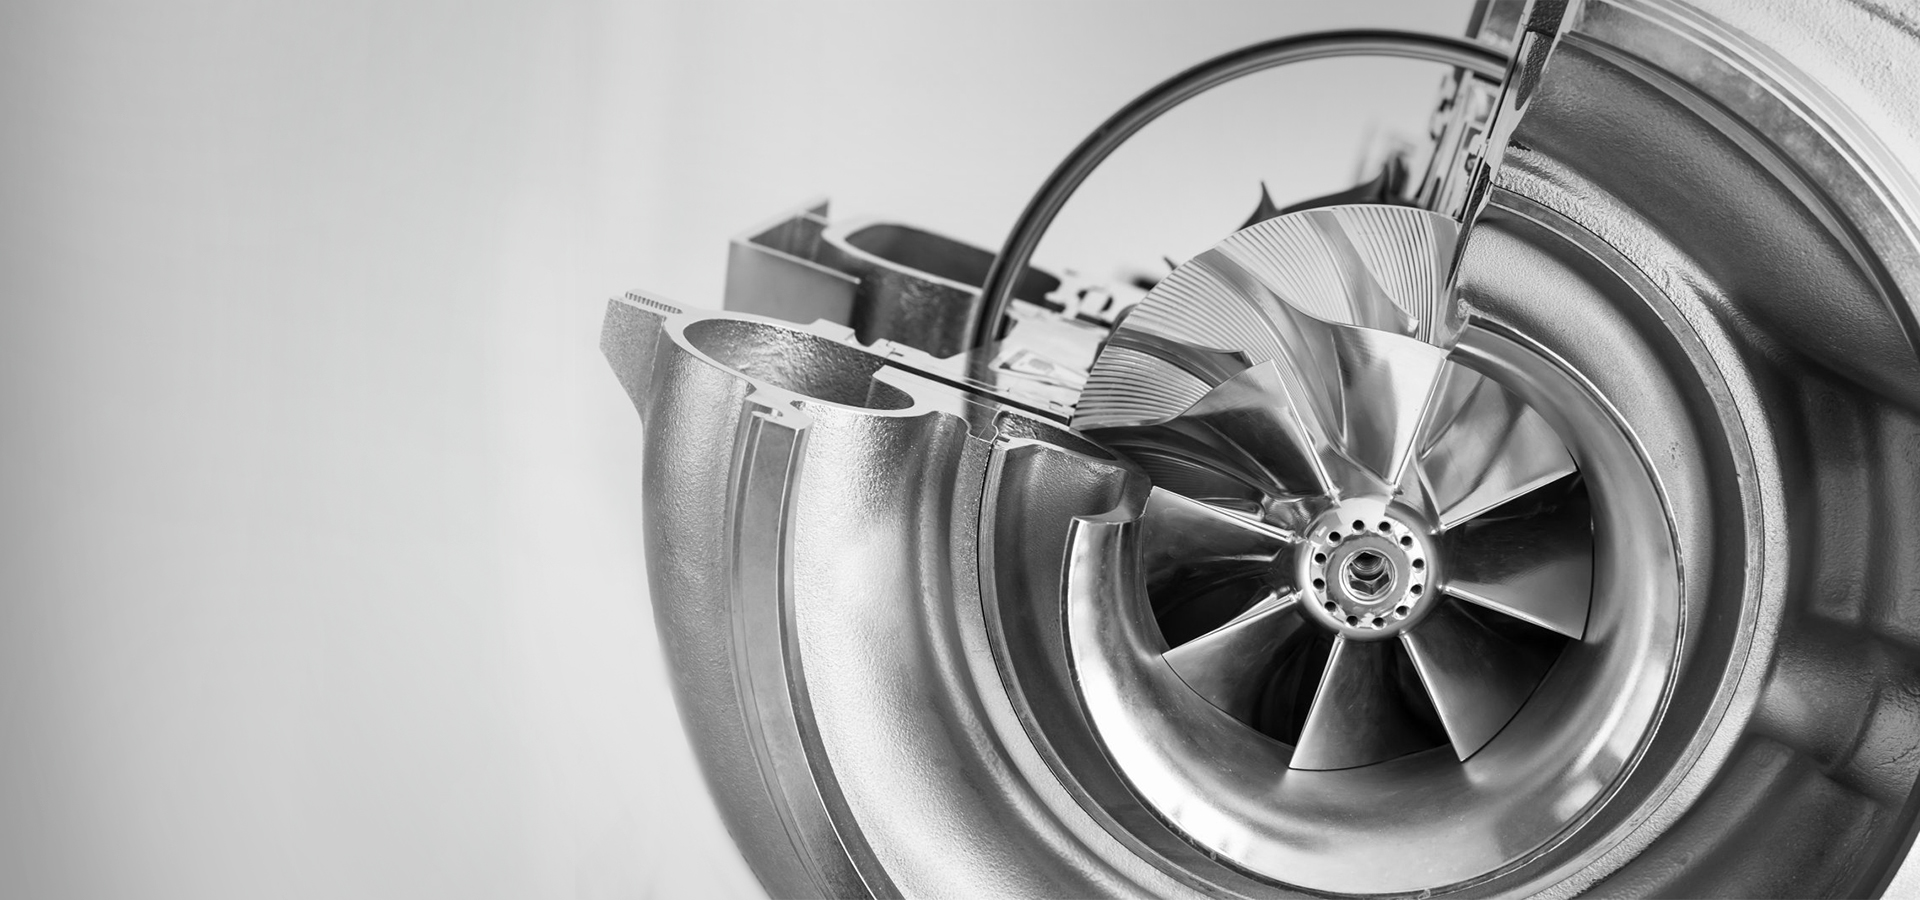
精密铸造的难点往往不在“能不能做”,而在“划不划算”,传统路径面临主要痛点如下:
1. 小批量开模成本高
2. 复杂结构受限于传统造型工艺
3. 多品种切换周期长
4. 紧急交期和无法开模场景下,传统路径几乎无解
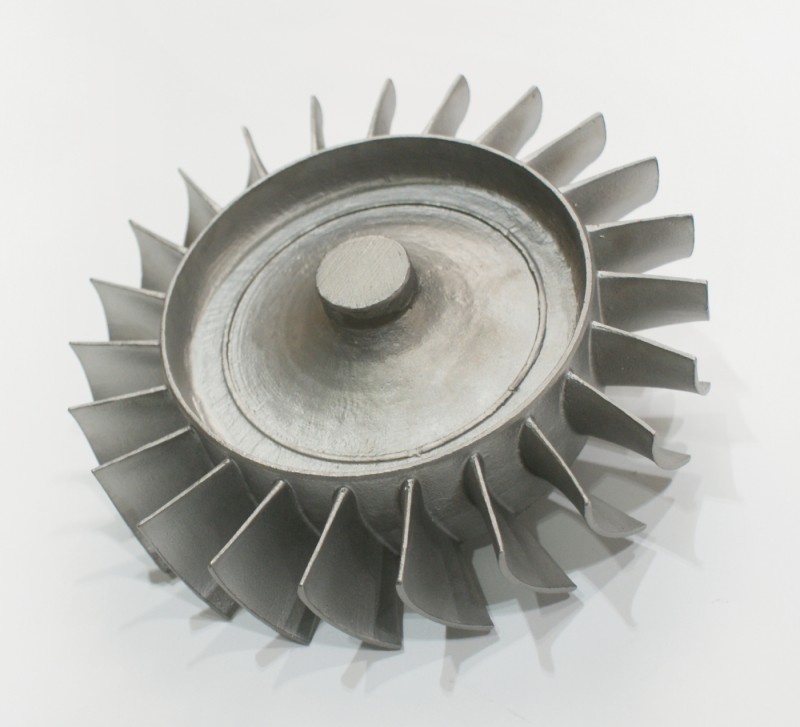
3D打印与精铸工艺结合,让精铸企业摆脱“先开模、再生产”的固定节奏,可有效应对:
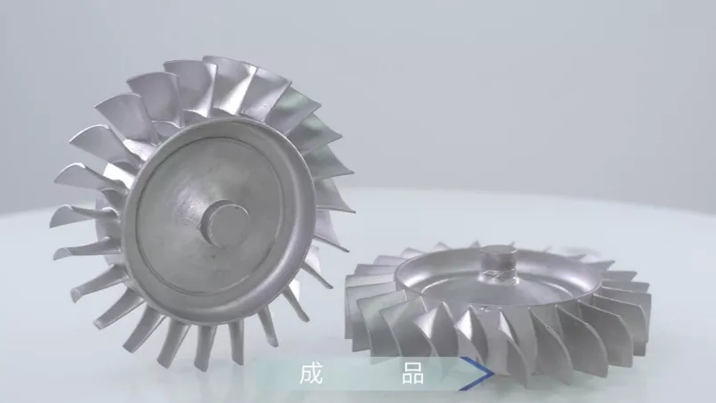
1. 省去开模程序,复杂空间结构蜡模一次成型
2. 2—3天即可获得消失型模,速度快、成本低
3. 精度高,尺寸精度接近模具压型蜡模,表面粗糙度可达Ra1.6,最小打印尺寸仅0.3mm
4. 灰分残留仅0.05%,不含重金属元素,不污染铸件
5. 母模通过前处理软件抽壳处理为空心结构,有效减少树脂消耗
6. 避免脱蜡胀壳、降低残留灰烬
联泰科技在精密铸造领域积累多年,形成完整服务体系:
1. 旗下Polydevs前处理软件支持自定义抽壳壁厚、内部支撑臂及排料孔位置
2. 通过轻量化处理规避脱蜡胀壳问题
3. 为精铸企业提供能落地、能算得过账的数字化解决方案
4. 帮助企业在小批量、多品种业务中找回主动权
前处理软件的抽壳功能,把型模处理成空心结构:大大减少树脂原料的消耗,节省大量成本;基本消除了树脂在后期处理过程中的膨胀问题;大大减少了出去型模步骤残留的灰烬量。
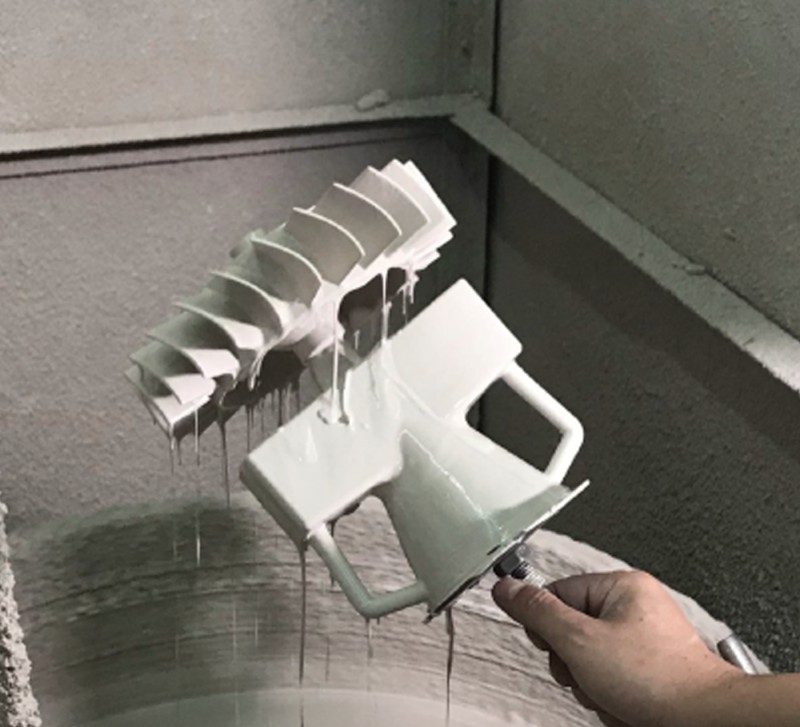
SLA光固化技术不论型模的复杂程度,都能快速制作,不需开模具,能节省大量开模具时间和费用。
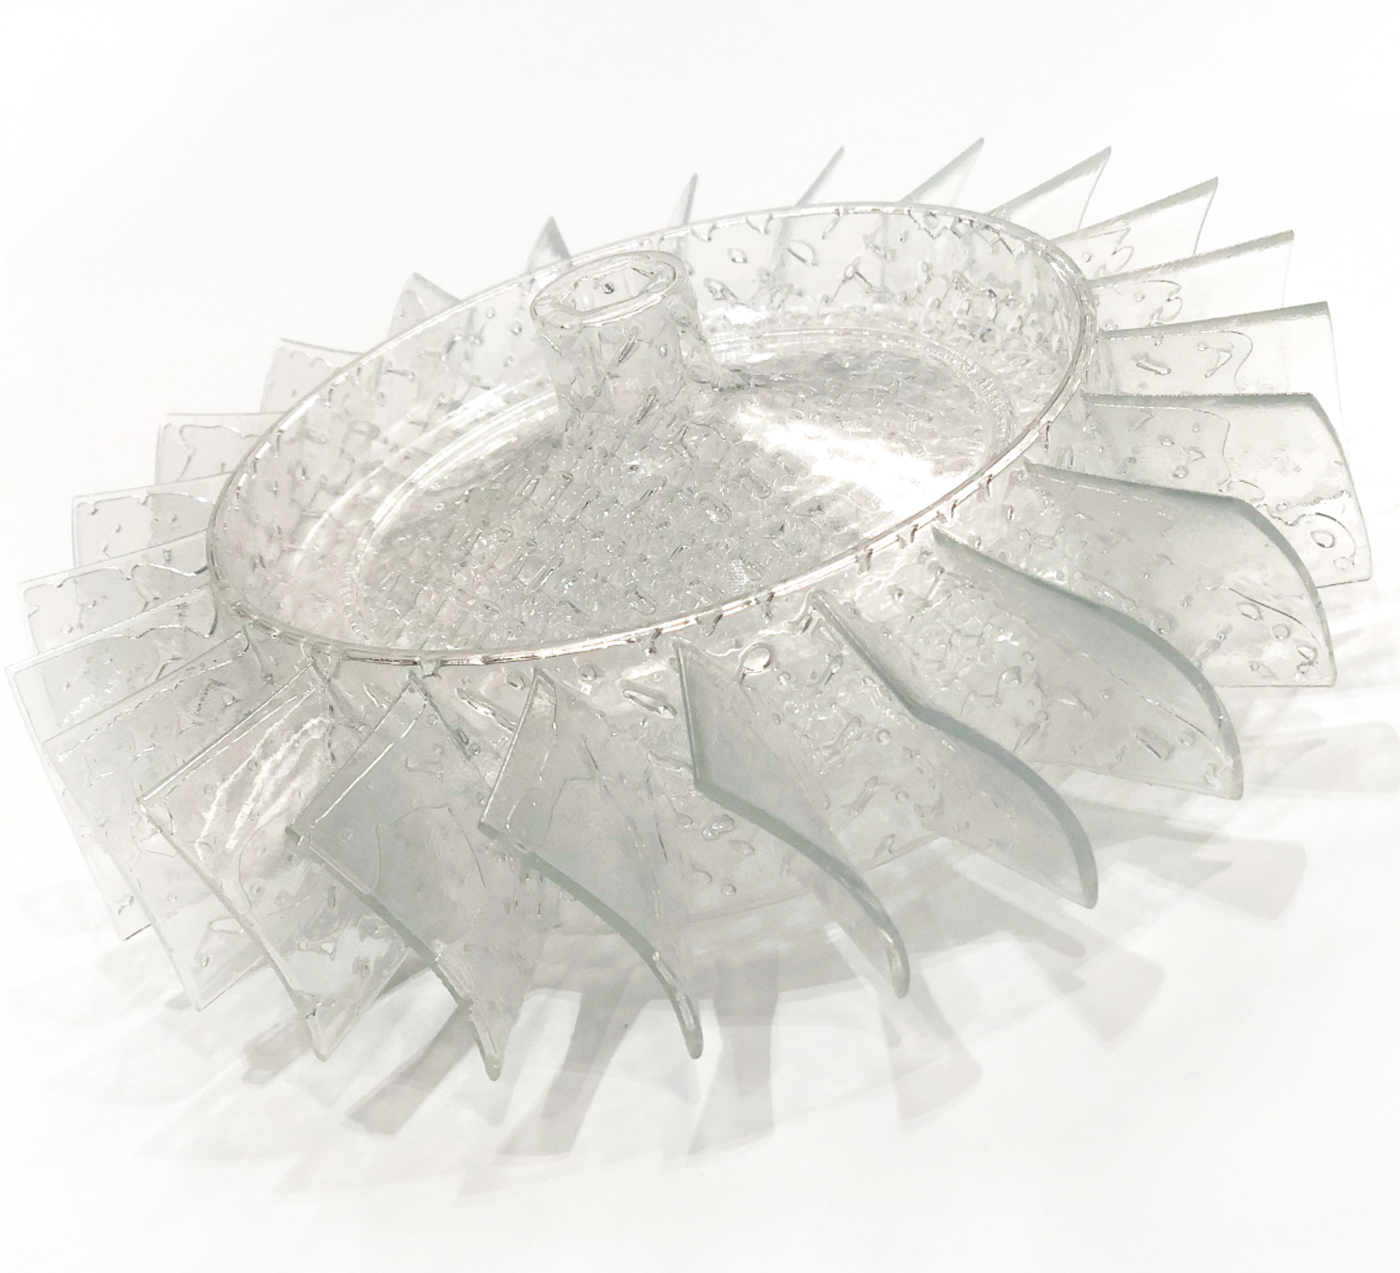
SLA打印出的型模可直接用蜡“焊接”在浇道上面,和正常的蜡型一样装配考虑到去除SLA型模的方式,浇口与流道的设计可以比传统蜡型大些,这样有助于空气进入帮助燃烧型模。
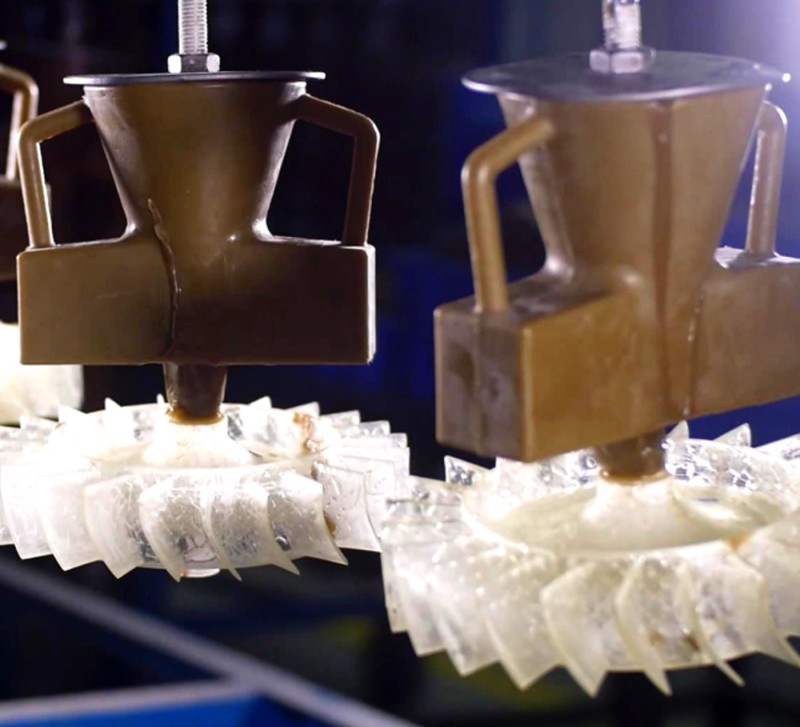
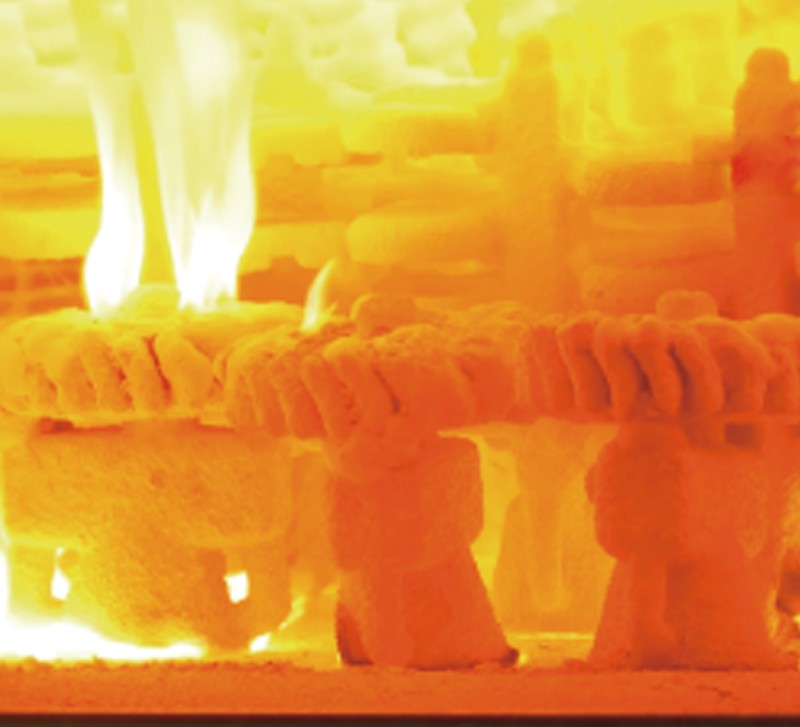
SLA原型所用Somos铸造专用树脂(Somos@11122、Somos@Element)50~60°C时开始软化,超过300°C后,树脂的分子结构开始崩溃,达到600°C时, 树脂材料燃烧分解成二氧化碳、水和少量残留。完全烧失稳温度在800°C左右。
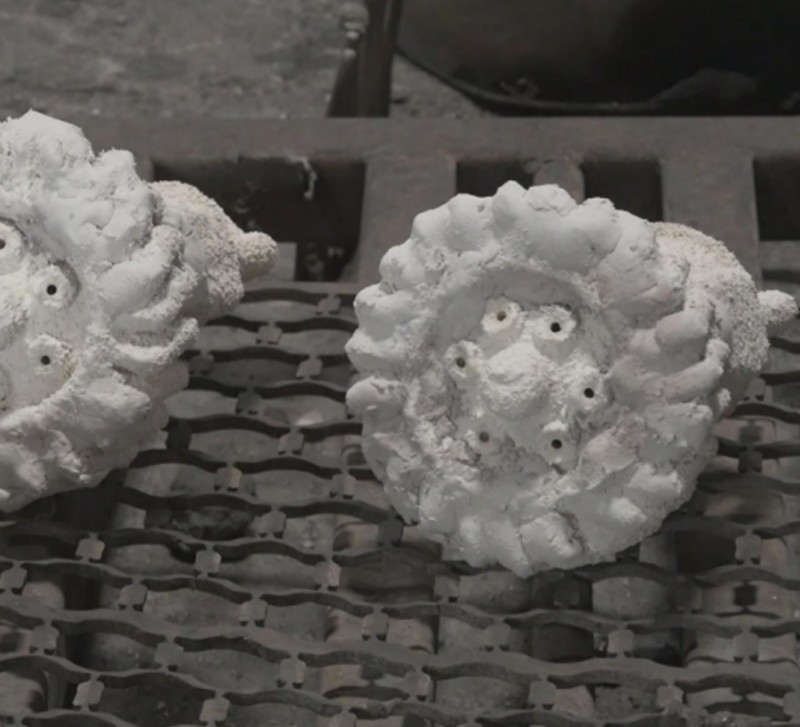
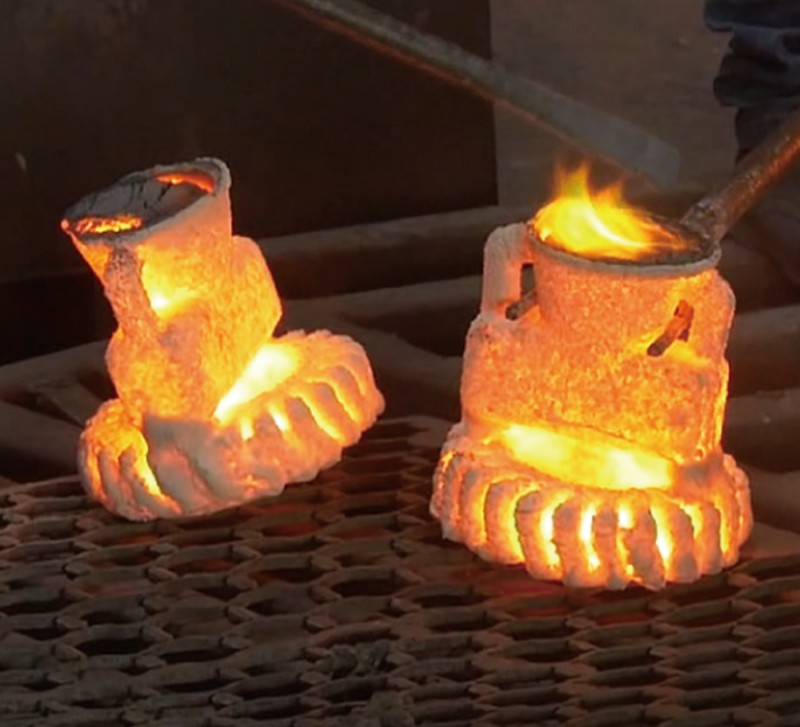
通过结合3D打印与精铸各自的优势,可以突破行业原有的小批量制模成本高、造型局限性大等痛点。目前将3D打印工艺应用到生产中已经成为精铸行业的趋势。无论是3D打印蜡模、3D打印陶瓷型芯还是3D打印母模等应用都将极大的加强精铸公司的市场竞争力。
“感谢伙伴公司联泰科技,用科技的力量让设计细节通过3D打印技术完美呈现,精致、高...
Artist Lu Renjie: "Thanks to our partner UnionTech. With the powe...
3D打印技术,赋予雕刻艺术家二次升华的能力!随着增材制造技术便捷性与高效性的不断深入人心,西丰佛艺的...
Huang Zhiliang from Xifeng Buddha Art: "3D printing technology endows sculptors with the abilit...
启航叁维成立于2018年,公司主营高端品质的动漫手办及雕塑制作。同时公司还会承接一些拆件服务、3D打...
Hong Jingguo, General Manager of Huizhou Qihang 3D Technology: "Qihang 3D Technology was establ...
联泰3D打印机使用效果令人很满意,我们使用π200动漫专机这款机器,打印的“场景小品”和“恐龙”至今...
Qiao Zhihang, Founder of Foxfire Mold Creation Studio: "The use of UnionTech 3D printers is ver...

在线咨询
微信咨询
 微信扫码咨询
电话咨询