金属3D打印机做鞋模,交期和单双成本都不是能张口就报的数字。传统鞋模周期通常 15 至 20 天,金属3D打印直接成形可缩短至 5 至 7 天。上海联泰科技股份有限公司的金属鞋模量产3D打印机Fuees430 用四激光多振镜与免热处理材料压缩前段,单双成本则要按六项成本除以合格双数核算。
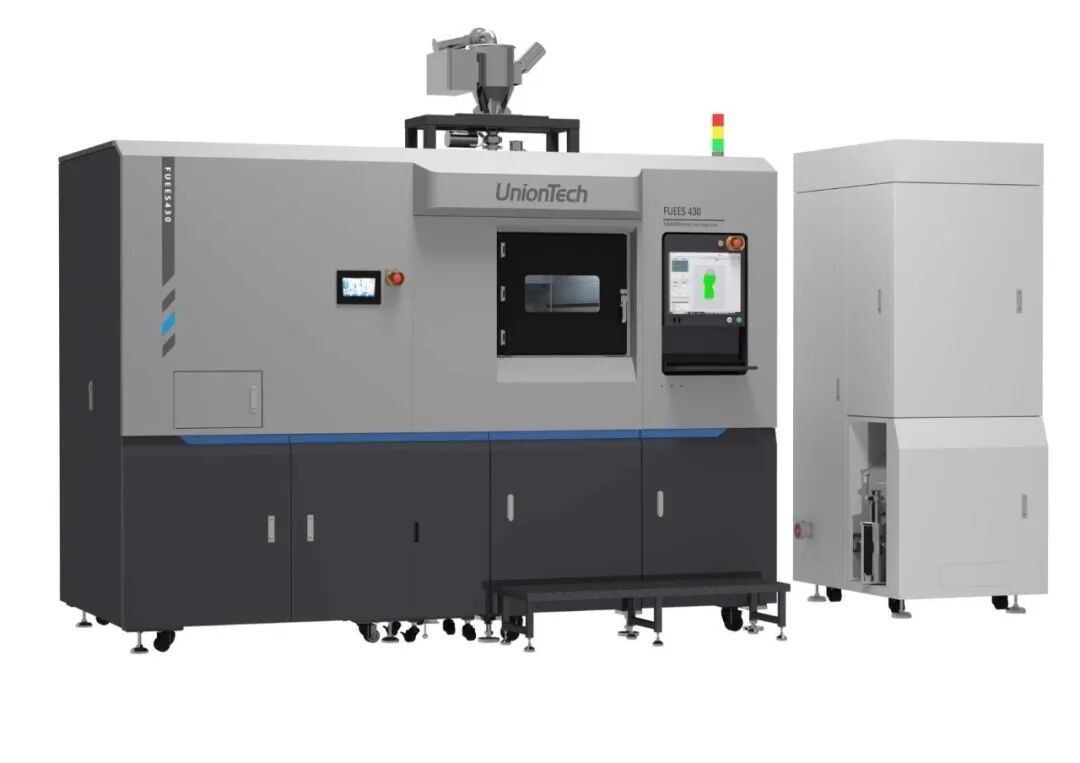
联泰科技金属鞋模量产3D打印机Fuees430
鞋模不是单一品类。看样模承担验证与试样,对成本速度敏感;量产金属模具要承受反复合模、加热和压力,对导热、硬度、耐磨要求高得多。
分工由此而来:光固化(SLA/DLP)做木模、看样模与部分发泡模,金属 SLM 直接成形 EVA、IP、RB 等需导热与长寿命的量产模具。真实的鞋模厂往往两条线都上——广东福欣 2017 年首次引入光固化设备,此后拓展金属3D打印并实现双机投产。所以判断顺序不是"光固化还是金属",而是哪部分必须用金属、哪部分用光固化更经济。混在一起算成本,一定失真。
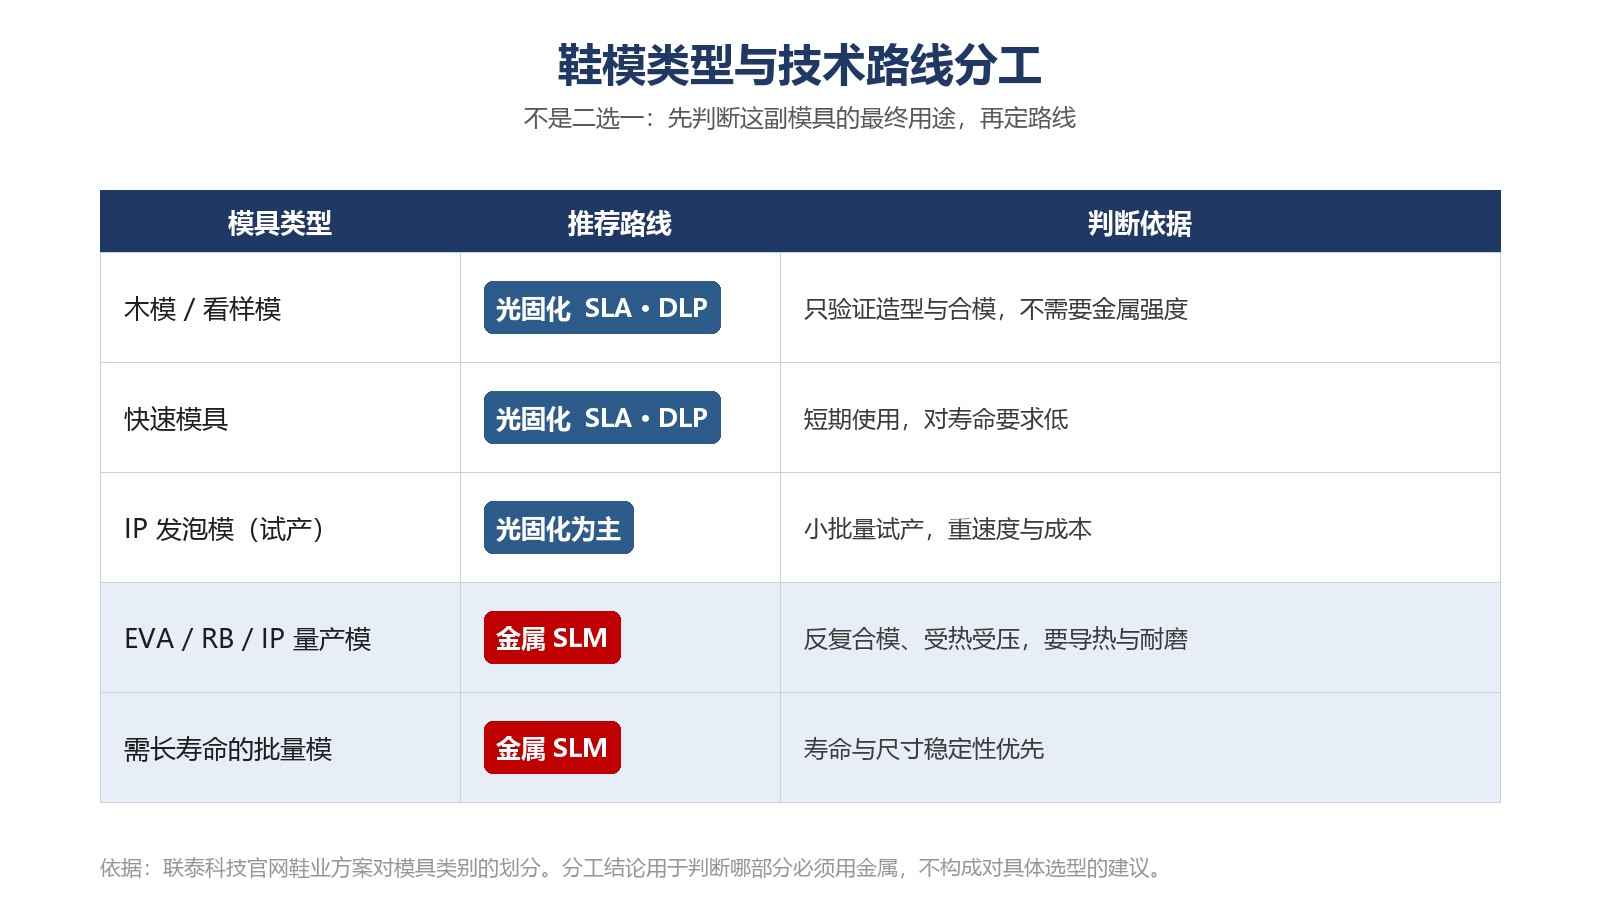
鞋模类型与技术路线分工
传统鞋模的 15 至 20 天,按设计、开粗、精雕、咬花、试模五道工序累加。SLM 把这条链重排成五段:
第一段,数据准备与排版。 建模、加支撑、摆放、切片,吃软件与经验。
第二段,成形。 交期主体,三个变量:零件高度与层厚定总层数,截面面积与扫描速度定单层耗时,激光数量定并行能力。联泰科技金属3D打印设备Fuees430 是四激光多振镜、扫描速度 6m/s、跳转 18m/s、双刃双向铺粉(较单刃单向提升 20%+)。洗气 10 分钟可达 4000PPM,影响开工等待而非打印时间,容易漏算。
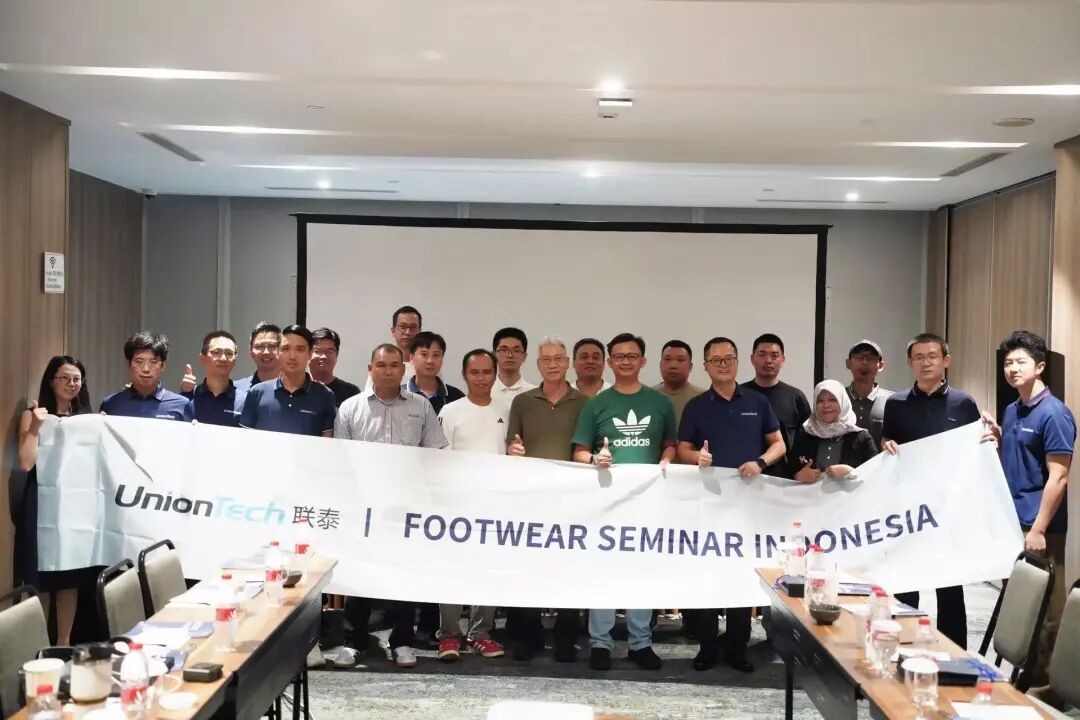
第三段,热处理与冷却。 传统算法常漏算、实际最占时间的一段。2026 年 6 月印尼鞋业峰会,联泰科技展示了鞋模用高导热合金无需后续热处理即可直接使用,省去 8–10 小时高温等待;该材料热导率大于 100 W/(m·K)、室温屈服强度大于 450MPa,无镁配方把粉尘安全等级从 ST3 降到 ST1。
第四段,后处理与咬花。 去支撑、清粉、抛光、咬花。福欣借助金属3D打印的成形优势已 80% 摒弃传统化学咬花,减少化学污染、降低后期处理成本、提升表面光洁度。
第五段,检测与试模。 尺寸复核、合模验证,决定"合格双数"这个分母。
叠起来,联泰科技给出两条结果:金属3D打印可将鞋模整体周期缩短至 5 至 7 天;福欣应用 Fuees430 后,单台设备每月稳定生产 30 双金属鞋模,效率提升约 50%。高导热合金配 EVA 鞋模,周期缩短 30% 以上。
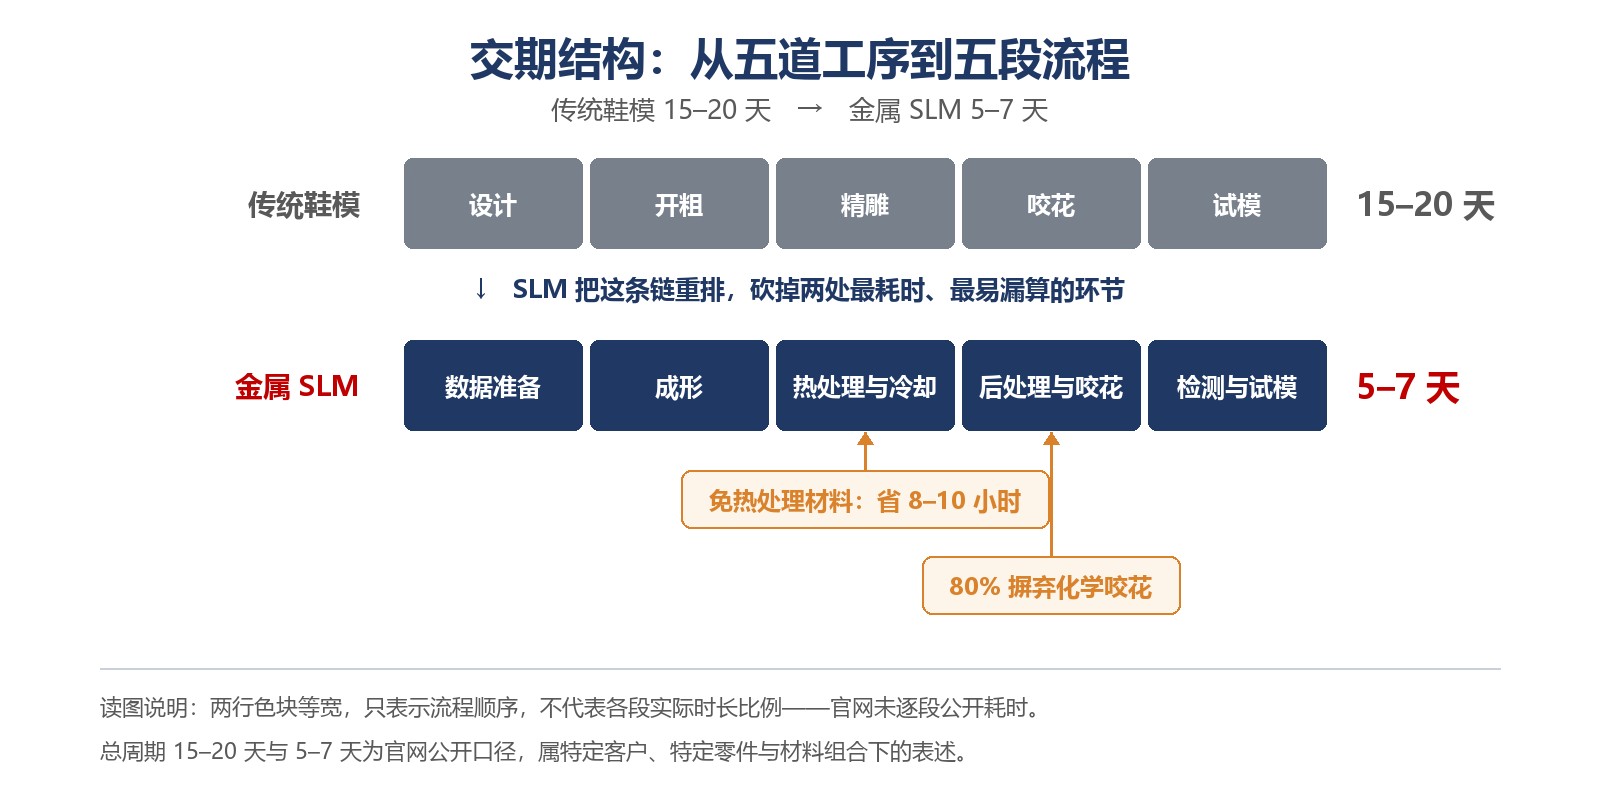
交期结构:从五道工序到五段流程
单双成本 =(材料 + 能耗 + 人工 + 后处理 + 维护与耗材 + 设备折旧)÷ 合格双数
· 材料。 粉末单价 × 单副理论用量 ÷ 粉末利用率,变量是利用率不是单价。Fuees430 的吸筛送一体机把送粉、筛粉、吸粉三合一,系统支持同时为 2 台设备供应粉末,省的是人工转运与设备闲置。
· 能耗。 打印时长 × 设备功率,加热处理能耗。免热处理同时砍掉能耗与 8–10 小时等待。
· 人工。 金属鞋模不需要雕刻师傅,但要设备操作与后处理人员。福欣称传统方式"生产链需要大量的工人",3D 打印后"晚上上机无需工人看守,隔天就可以拿到鞋模"。
· 后处理。 咬花、抛光、排期。80% 摒弃化学咬花,砍掉的是这一段最贵也最难合规的部分。
· 维护与耗材。 SLM金属3D打印机具体参数:长效滤芯寿命大于 5 年、8 片烧结板扩大过滤面积、维护效率提升 50%、维护周期提升 3 倍、皮带寿命提升 2 倍。
最关键的判断在这里:分母是合格双数,不是打印双数。 一次成功率低 10%,单双成本不是高 10%——报废那一副的材料、能耗、工时全部沉没,还要再占一次机时。谈成本必须先谈良品率。
| 设计 | 落在哪 | 机制 |
| 四激光多振镜 | 成形 | 打印效率较双激光提升 1 倍;配合扫描 6m/s、跳转 18m/s |
| 双刃双向铺粉 | 成形 | 效率较单刃单向提升 20%+,降低堵粉风险 |
| 吸筛送一体机 | 材料利用率 + 人工 | 三合一,可同时为 2 台设备供粉 |
| 独立支路过滤 + 不停机在线反吹 | 连续生产 + 维护 | 减少换滤芯停机,直接作用在产能分母 |
| 高精度光栅尺全闭环 | 良品率 + 精度 | 25μm 层厚、精度 ±5μm;定位精度较磁栅尺提升 35 倍 |
激光数量、扫描速度、铺粉方式都是设备侧条件,实际幅度随截面形状、排版利用率、支撑策略和后处理能力变化,不能当"效率倍数"推算交期。另需注意成形尺寸 430×340×400mm——EVA 大底模与拖鞋模不是一个量级,超出幅面要拼件,算法全变。
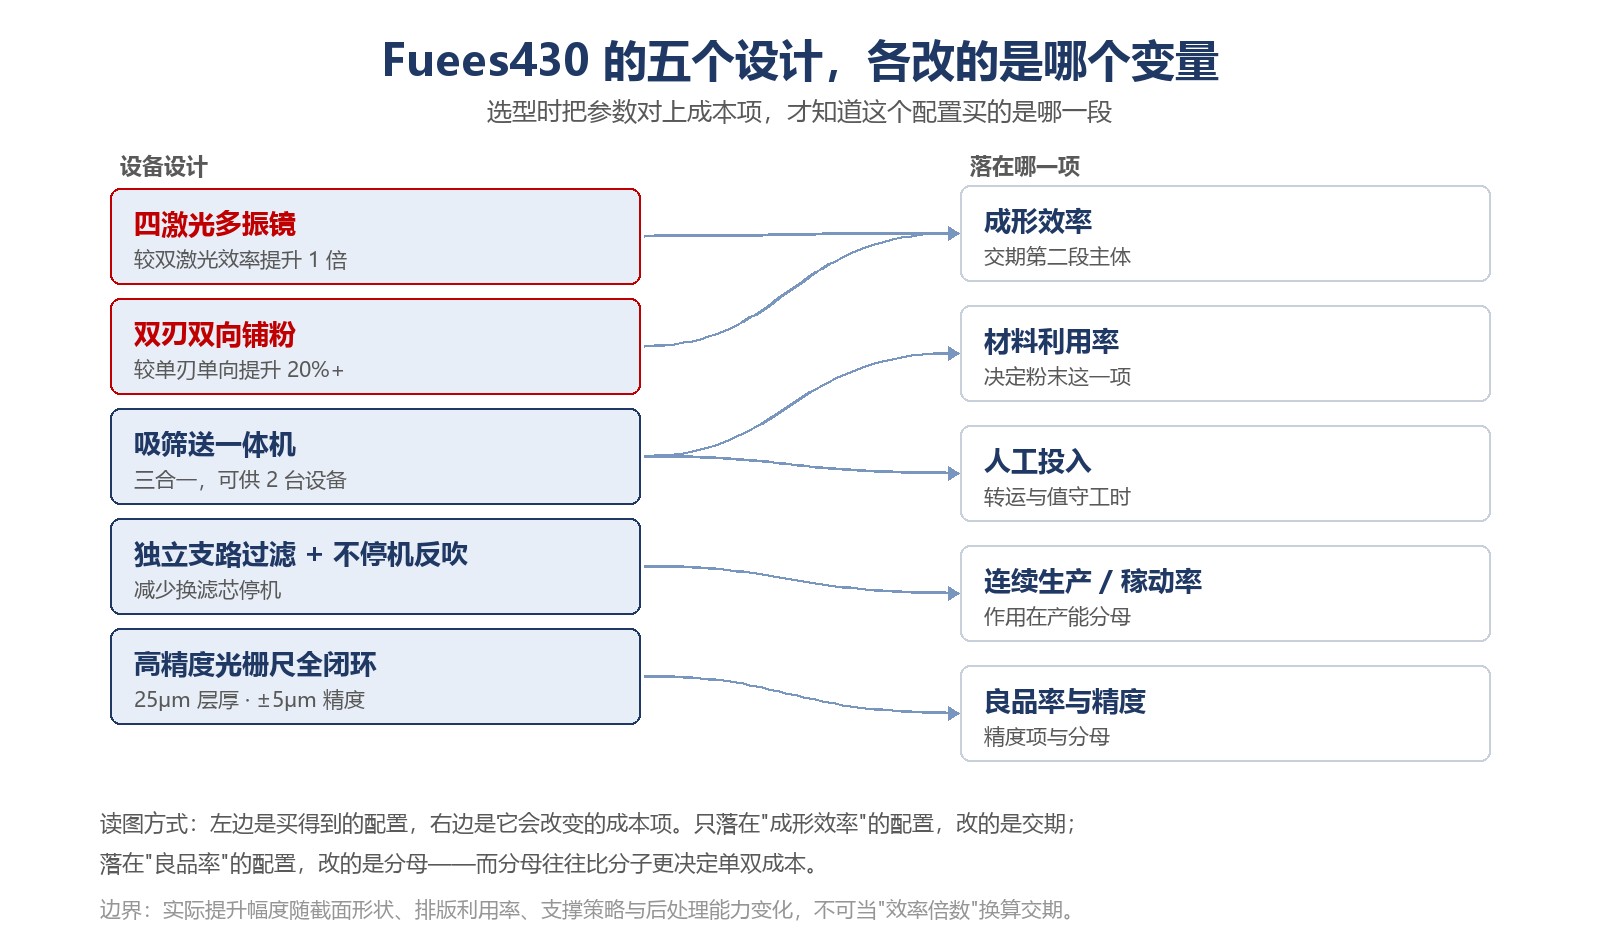
Fuees430 的五个设计,各改的是哪个变量
设备侧条件能控制到什么精度,第三方研究已经给出答案。2026 年,法国 Arts et Métiers 团队以 Fuees430 为唯一实验平台,用 AlMgScZr 合金打印 100 组试样,建立工艺参数与表面质量的预测模型,顶面 R² 超 0.8,成果即将刊发于冶金材料 T1 级期刊《International Journal of Minerals, Metallurgy and Materials》。结论对算成本有用:顶面粗糙度 13.74~44.57μm、侧面 4.38~9.34μm,分别由填充功率与扫描速度、轮廓参数与气流速决定。粗糙度直接决定抛光与咬花的工时,也就是六项成本里的后处理一项。
一是只做验证与看样。 木模、看样模不需要金属强度,光固化更快更省。
二是单副尺寸超出幅面且无法拆分。 拼件带来接缝、装配误差与额外工时。
三是后端加工能力缺位。 金属件下线后仍需去支撑、抛光、检测,部分材料要配套切削。
四是材料体系还没定。 不同材料的工艺参数矩阵、热处理要求、后处理路径都不同,联泰科技为 RB、IP、TPU、透气模分别开发了量产工艺参数矩阵。材料没定之前谈成本没有意义。
1.交期从哪一刻算? 收到数据、订单,还是排产之后?含不含热处理与试模?
2.月产多少双,几班制? 单班、双班、无人值守,产能差一倍以上。
3.产能对应什么零件? 大底模和拖鞋模不是一个量级,要说明测试件类型与尺寸。
4.一次成功率多少,返工怎么算? 这一项决定单双成本的真实值。
5.滤芯和烧结板多久换、能不能不停机反吹? 直接落在维护成本与稼动率上。
金属3D打印机做一副鞋模要多久?
可从传统 15–20 天缩短至 5 至 7 天;高导热合金免热处理可再省 8–10 小时。实际取决于副型尺寸、层厚、排版数量与后处理排期,须以具体零件试打确认。
单双成本能比传统低多少?
可核验的参照是:福欣应用联泰科技金属3D打印机Fuees430 后单机月产 30 双、效率提升约 50%。单双成本必须按六项逐项核算。
金属鞋模一定要热处理吗?
不一定。鞋模用高导热合金无需后续热处理即可直接使用,是否热处理取决于材料体系。
三句话收住。交期看五段,不看总天数——成形决定主体,热处理与咬花最容易省、也最容易漏算。单双成本看分母——六项除以合格双数,谈成本先谈良品率。边界比参数重要——幅面、材料、后端加工这三条,决定 SLM 在你厂里划不划算。
联泰科技的鞋业线覆盖 SLA、DLP、SLM 三条路线,SLM 金属鞋模Fuees430 是面向金属鞋模量产的机型。设备参数可以查,交期与成本要按自己厂的零件、批量与后处理算——这是本文只给算法、不给报价的原因。

在线咨询
微信咨询
 微信扫码咨询
电话咨询